

หน่วยพลังงานไฮดรอลิกของรถบรรทุกพาเลทขนาดเล็ก
หมวด:ชุดจ่ายไฟไฮดรอลิกซีรีย์ DC
หน่วยกำลังไฮดรอลิกนี้ได้รับการออกแบบมาเป็นพิเศษสำหรับรถลากพาเลทไฟฟ้าทั้งหมด ประกอบด้วยปั๊มเกียร์ไฟฟ้าแรงสูง มอเตอร์ DC แม่เหล็กถาวร และบล็อกวาล์วกล...
ดูรายละเอียดA แคลมป์ไฮดรอลิก เป็นอุปกรณ์จับยึดชิ้นงานที่ใช้น้ำมันไฮดรอลิกที่มีแรงดันเพื่อสร้างและยึดแรงจับยึดบนชิ้นงาน ในการตัดเฉือน CNC และกระบวนการผลิตอื่นๆ แคลมป์ไฮดรอลิกจะรักษาชิ้นส่วนให้อยู่ในตำแหน่งที่มั่นคงในระหว่างการกัด การเจาะ การกลึง และการเจียร เพื่อให้ความแม่นยำของมิติและการตกแต่งพื้นผิวยังคงสม่ำเสมอในทุกชิ้นงานในการดำเนินการผลิต
ระบบจับยึดแบบไฮดรอลิกทั่วไปมีองค์ประกอบหลักสามประการ: หน่วยพลังงานไฮดรอลิก ที่สร้างการไหลของน้ำมันที่มีแรงดัน กระบอกสูบหรือตัวกระตุ้นที่จะแปลงแรงดันนั้นเป็นแรงยึดเชิงกล และวงจรควบคุมพร้อมวาล์ว ท่อ และข้อต่อที่ควบคุมความเร็ว ความดัน และเวลาในการจับยึด
ผู้ผลิตเลือกใช้แคลมป์ไฮดรอลิกเป็นหลัก การทำซ้ำ . ปากกาจับแบบแมนนวลขึ้นอยู่กับความแข็งแกร่งและความรู้สึกของผู้ปฏิบัติงาน แคลมป์ไฮดรอลิกใช้แรงเท่ากันในทุกรอบ ขจัดสาเหตุที่พบบ่อยที่สุดประการหนึ่งของความแปรผันของการตัดเฉือน แคลมป์ไฮดรอลิกยังให้แรงที่สูงกว่ามากในขนาดที่กะทัดรัด ซึ่งเป็นเหตุผลว่าทำไมแคลมป์จึงเป็นอุปกรณ์มาตรฐานสำหรับศูนย์เครื่องจักรกลที่ทันสมัย สายการผลิต และระบบการผลิตที่ยืดหยุ่น
หลักการทำงานตรงไปตรงมา มอเตอร์ไฟฟ้าขับเคลื่อนปั๊มไฮดรอลิก ซึ่งโดยปกติจะเป็นปั๊มเกียร์ ซึ่งจะดึงน้ำมันจากอ่างเก็บน้ำและดันผ่านวาล์วควบคุมทิศทางไปยังกระบอกจับยึด เมื่อน้ำมันเข้าสู่ช่องแรงดัน ลูกสูบจะยืดออกและเคลื่อนสวิงอาร์มหรือบล็อกแคลมป์ลงไปบนชิ้นงาน เมื่อวาล์วทิศทางเปลี่ยน น้ำมันจะกลับคืนสู่ถังและแคลมป์จะเปิดขึ้น
วงจรจับยึดเครื่องมือกลส่วนใหญ่ใช้ กระบอกสูบสองทาง ซึ่งต้องใช้แรงกดในการหนีบและแรงกดจึงจะปล่อย เวอร์ชันแบบแสดงเดี่ยวใช้การสปริงกลับและต้องการแรงกดในทิศทางเดียวเท่านั้น ทำให้ง่ายขึ้นแต่ช้ากว่า แรงจับยึดเท่ากับแรงดันไฮดรอลิกคูณด้วยพื้นที่ลูกสูบที่มีประสิทธิภาพ ตัวอย่างเช่น กระบอกสูบขนาด 63 มม. ที่แรงดัน 100 บาร์ จะสร้างแรงขับได้ประมาณ 31 กิโลนิวตันก่อนที่จะใช้อัตราส่วนคันโยก
ประเด็นหนึ่งที่มักเข้าใจผิด: ตัวแคลมป์ไม่ได้กำหนดแรงจับยึด การตั้งค่าหน่วยส่งกำลังและวาล์วระบายแรงดันทำได้ นั่นคือเหตุผลที่การเลือกหน่วยจ่ายไฟมีความสำคัญเท่ากับการเลือกแคลมป์เอง หากต้องการทำความเข้าใจว่าวาล์วแรงดัน การไหล และทิศทางทำงานร่วมกันภายในวงจรอย่างไร ให้ทบทวน หลักการทำงานของระบบไฮดรอลิก อธิบายไว้ในข่าวอุตสาหกรรมของเรา
 หน่วยกำลังหนีบไฮดรอลิกสำหรับเครื่องมือกล หน่วยกำลังขนาดกะทัดรัดนี้รักษาแรงดันในการจับยึดให้คงที่ด้วยระบบล็อคไฮดรอลิก มีมอเตอร์ไม่ต่อเนื่องที่ช่วยประหยัดพลังงาน และมีตัวเลือกมอเตอร์และแรงดันไฟฟ้าสำหรับการรวมเครื่องมือกลที่ยืดหยุ่น ดูผลิตภัณฑ์ →
แคลมป์ไฮดรอลิกมีรูปแบบทางกลหลายแบบ แต่ละแบบได้รับการออกแบบสำหรับรูปทรงการจับยึดชิ้นงานเฉพาะ ประเภทที่พบบ่อยที่สุดที่พบในเครื่องมือกลและฟิกซ์เจอร์มีอธิบายไว้ด้านล่างนี้
แคลมป์แบบสวิงจะหมุนแขนให้อยู่ในตำแหน่งเหนือชิ้นงาน จากนั้นเลื่อนลงในแนวตั้งเพื่อแคลมป์ มุมสวิงมักจะอยู่ที่ 30, 45 หรือ 90 องศา แคลมป์แบบแกว่งเป็นตัวเลือกยอดนิยมสำหรับการแคลมป์ด้านบน เนื่องจากจะทำให้พื้นที่โหลดเปิดออกจนสุด แรงที่ใช้ได้โดยทั่วไปจะมีตั้งแต่ 5 กิโลนิวตันถึง 50 กิโลนิวตัน .
แคลมป์แบบเตี้ยเหล่านี้จะดึงชิ้นส่วนลงเป็นมุม มีประโยชน์ในฟิกซ์เจอร์ขนาดกะทัดรัดที่มีระยะชักจำกัด แรงจับยึดจะถูกส่งผ่านกลไกการเชื่อมต่อ ซึ่งสร้างเอฟเฟกต์การยึดในแนวนอนเพื่อป้องกันไม่ให้ชิ้นส่วนยกขึ้นในระหว่างการตัดเฉือนหนัก
แคลมป์จับขอบเข้าหาชิ้นงานจากด้านข้าง โดยปล่อยให้พื้นผิวด้านบนทั้งหมดมีความชัดเจนสำหรับการเข้าถึงเครื่องมือ แคลมป์จับขอบแบบไฮดรอลิกหลายตัวรวมการดันในแนวนอนเข้ากับการดึงลงตามแนวตั้ง ซึ่งจำเป็นสำหรับชิ้นส่วนที่บางหรือมีแนวโน้มที่จะบิดเบี้ยว เช่น ตัวเรือนอะลูมิเนียมและแผ่นปิด
ที่หนีบเหล่านี้จะขยายออกด้านนอกจากด้านในของรูหรือคุณสมบัติที่ตัดเฉือน เหมาะอย่างยิ่งสำหรับเฟือง ปลอก และการหล่อที่ต้องวางอยู่บนเส้นผ่านศูนย์กลางภายใน การขยายตัวในแนวรัศมีจะทำให้ชิ้นส่วนอยู่ตรงกลางและกระจายแรงจับยึดอย่างสม่ำเสมอรอบๆ เส้นรอบวง ซึ่งช่วยลดการบิดเบี้ยวของส่วนประกอบที่มีผนังบาง
ปากกาจับตั้งศูนย์กลางในตัวหรือขากรรไกรคงที่พร้อมระบบสั่งงานไฮดรอลิกเป็นเรื่องปกติในระบบการตัดเฉือนที่วางบนพาเลท เนื่องจากสามารถปลดออกและจับยึดใหม่ได้โดยอัตโนมัติโดยที่ผู้ปฏิบัติงานไม่ต้องดำเนินการ โดยทั่วไปแล้วปากกาจับไฮดรอลิกจะให้ 10 กิโลนิวตันถึง 60 กิโลนิวตัน แรงจับยึดและถูกสร้างขึ้นสำหรับรอบที่มีปริมาณงานสูงซ้ำๆ
| ประเภทแคลมป์ | ช่วงแรงทั่วไป | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|
| แคลมป์สวิง | 5-50 กิโลนิวตัน | การหนีบด้านบนบนเครื่องแมชชีนนิ่งเซ็นเตอร์และศิลาจารึกหลุมศพ |
| แคลมป์บล็อกและลิงค์ | 3-30 กิโลนิวตัน | ฟิกซ์เจอร์โปรไฟล์ต่ำที่มีระยะชักจำกัด |
| ที่หนีบขอบ | 2-25 กิโลนิวตัน | การหนีบด้านข้างพร้อมการเข้าถึงเครื่องมือโดยไม่มีสิ่งกีดขวาง |
| การขยายคอลเล็ตและแมนเดรล | 10-80 กิโลนิวตัน | แคลมป์เจาะภายในสำหรับเกียร์ ปลอก และการหล่อ |
| ปากกาจับไฮดรอลิก | 10-60 กิโลนิวตัน | ระบบวางบนพาเลทและการทำงานโดยยึดตัวเองเป็นศูนย์กลาง |
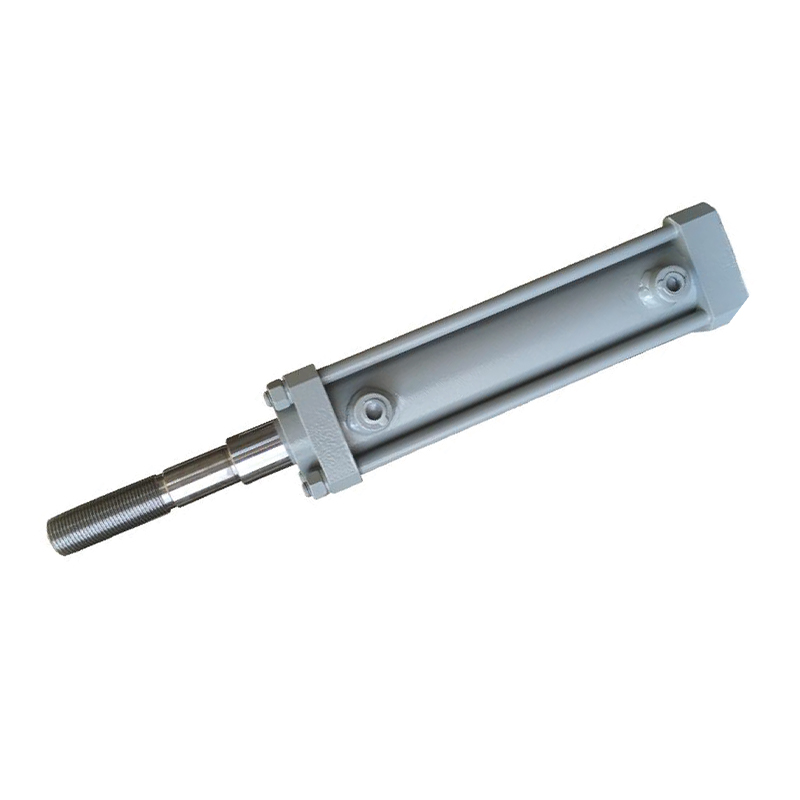 กระบอกไฮดรอลิกสำหรับการหนีบและการสั่งงาน แอคชูเอเตอร์อเนกประสงค์ที่แปลงพลังงานไฮดรอลิกเป็นการเคลื่อนที่เชิงเส้น สร้างขึ้นด้วยวัสดุที่มีความแข็งแรงสูงและการปิดผนึกที่แม่นยำเพื่อการจับยึดและการวางตำแหน่งที่เชื่อถือได้ในการใช้งานเครื่องมือกลที่มีความต้องการสูง ดูผลิตภัณฑ์ →
แคลมป์ไฮดรอลิกจะดีเท่ากับตัวเลขที่อยู่ด้านหลังเท่านั้น เมื่อเปรียบเทียบผลิตภัณฑ์ ให้ตรวจสอบพารามิเตอร์ต่อไปนี้กับโหลดการตัด โครงร่างฟิกซ์เจอร์ และเป้าหมายรอบเวลา
| ข้อมูลจำเพาะ | ช่วงทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| แรงหนีบ | 2-80 กิโลนิวตัน | กำหนดว่าชิ้นส่วนยังคงความแข็งแกร่งภายใต้แรงตัดหรือไม่ |
| จังหวะลูกสูบ | 5-50 มม | ช่วงชักที่ยาวขึ้นทำให้การโหลดชิ้นส่วนในฟิกซ์เจอร์ที่ลึกง่ายขึ้น |
| แรงดันใช้งาน | 70, 140 หรือ 210 บาร์ | แรงดันสูงทำให้กระบอกสูบมีขนาดเล็กลงและมีแรงเท่ากัน |
| อัตราการไหลของปั๊ม | 1-20 ลิตร/นาที | ควบคุมความเร็วเปิด-ปิดของแคลมป์และเวลารอบโดยรวม |
| การทำซ้ำ | ±0.01 ถึง ±0.05 มม | ส่งผลต่อความสม่ำเสมอในกระบวนการที่มีหลายส่วนหรือกระบวนการวางบนพาเลท |
| ปล่อยแรงดัน | ระบุไว้สำหรับรุ่นการแสดงสองครั้ง | รับประกันการคลายแคลมป์ที่เชื่อถือได้ในทุกรอบ |
เทคโนโลยีการหนีบแต่ละอันมีที่วางอยู่ที่พื้นโรงงาน การเปรียบเทียบด้านล่างนี้แสดงให้เห็นว่าเหตุใดแคลมป์ไฮดรอลิกจึงมีอิทธิพลเหนือสภาพแวดล้อมการตัดเฉือนที่มีแรงสูงและความแม่นยำสูง
| เกณฑ์ | ไฮดรอลิก | นิวเมติก | เครื่องกล |
|---|---|---|---|
| ความหนาแน่นของแรง | สูง; กระบอกสูบขนาดกะทัดรัดผลิตได้ 20-50 kN | ต่ำ; กระบอกสูบจะมีขนาดใหญ่เกิน 5 กิโลนิวตัน | ปานกลาง; ถูกจำกัดด้วยความแข็งแกร่งของผู้ปฏิบัติงาน |
| ความเร็วและการควบคุม | นุ่มนวล ปรับความเร็วและแรงได้ | รวดเร็ว แต่แรงแปรผันตามความกดอากาศ | คู่มือ; ขึ้นอยู่กับเทคนิคของผู้ปฏิบัติงาน |
| การทำซ้ำ | ยอดเยี่ยม; แรงเท่ากันทุกรอบ | ดี; ได้รับผลกระทบจากการอัดอากาศ | แย่; ขึ้นอยู่กับผู้ปฏิบัติงาน |
| รอยเท้าของระบบ | ปั๊ม อ่างเก็บน้ำ วาล์ว ท่อ | คอมเพรสเซอร์, FRL, วาล์ว | ไม่มี |
| ระดับเสียงรบกวน | ปานกลาง | สูง | ต่ำ |
| โปรไฟล์ต้นทุน | สูงer initial, lower long-term per-part cost | ต่ำ initial, higher energy cost | ต่ำest initial, highest labor cost |
แคลมป์ไฮดรอลิกไม่ได้จำกัดอยู่เพียงแนวตั้งเดียว โดยจะปรากฏที่ใดก็ตามที่มีแรงตัดสูง ค่าพิกัดความเผื่อต่ำ หรือรอบเวลาต้องสั้น ภาคส่วนที่พบบ่อยที่สุดได้แก่:
หน่วยกำลังเป็นหัวใจสำคัญของระบบหนีบ โดยจะกำหนดแรงดัน จ่ายกระแส และกำหนดความเร็วในการเคลื่อนที่ของแคลมป์ ทำตามขั้นตอนการเลือกเหล่านี้:
สำหรับเครื่องจักรที่มีโซนจับยึดหลายโซนหรือมีฟังก์ชันไฮดรอลิกเพิ่มเติม สถานีไฮดรอลิกขนาดใหญ่ที่มีวงจรหลายวงจรอาจเหมาะสมกว่า เรียกดู แค็ตตาล็อกหน่วยกำลังไฮดรอลิกซีรีส์ AC เพื่อเปรียบเทียบความดัน การไหล และการกำหนดค่าอ่างเก็บน้ำ
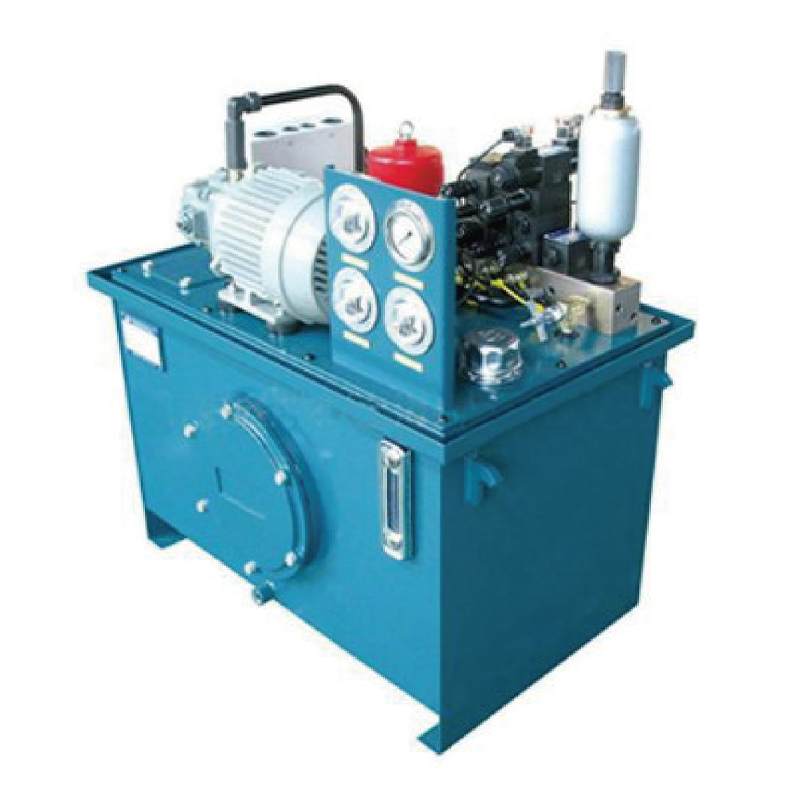 ไฮดรอลิก Station for Multi-Circuit Systems สถานีนี้ทำหน้าที่เป็นหัวใจสำคัญของระบบไฮดรอลิก โดยผสานรวมปั๊ม มอเตอร์ ถัง และวาล์วควบคุมเข้าด้วยกัน โดยให้แรงดันและการไหลที่ปรับแต่งได้เพื่อการทำงานที่มั่นคงในอุปกรณ์อุตสาหกรรม ดูผลิตภัณฑ์ →
ระบบจับยึดแบบไฮดรอลิกจะทำงานได้นานหลายปีโดยแทบไม่ต้องใส่ใจ แต่ต้องติดตั้งให้สะอาดและตรวจสอบอย่างสม่ำเสมอเท่านั้น ใช้แนวทางปฏิบัติเหล่านี้เป็นพื้นฐานของคุณ:
แม้แต่ระบบจับยึดที่ออกแบบมาอย่างดีก็ยังเกิดปัญหาเมื่อเวลาผ่านไป ตารางด้านล่างนี้ครอบคลุมถึงความล้มเหลวที่ร้านขายเครื่องจักรมักพบบ่อยที่สุด
| อาการ | สาเหตุน่าจะ | การดำเนินการแก้ไข |
|---|---|---|
| แรงหนีบ drops during machining | การรั่วไหลภายในผ่านซีลลูกสูบ วาล์วระบายที่สวมใส่ | เปลี่ยนซีล รีเซ็ตหรือเปลี่ยนวาล์วระบาย |
| แคลมป์เปิดออกช้าๆ | การควบคุมการไหลตั้งค่าต่ำเกินไป เอาท์พุตของปั๊มลดลง | เพิ่มการไหล ตรวจสอบปั๊มเพื่อดูการสึกหรอ |
| น้ำมันรั่วบริเวณแกนกระบอกสูบ | ซีลก้านเสียหาย พื้นผิวแท่งคะแนน | เปลี่ยนซีลก้าน ขัดหรือเปลี่ยนก้าน |
| ระบบทำงานร้อน | ต่ำ oil level; wrong viscosity; relief set too high | เติมน้ำมัน ใช้เกรดที่แนะนำ รีเซ็ตความดันบรรเทา |
| หนีบพูดคุยหรือสั่น | อากาศติดอยู่ในวงจร ตั้งแรงดันต่ำเกินไป | เลือดออกในอากาศ เพิ่มแรงกดดันให้ถึงระดับที่กำหนด |
โดยปกติแล้วต้นทุนจะเป็นคำถามแรกจากผู้จัดการโรงงาน และคำตอบที่ตรงไปตรงมาก็คือขึ้นอยู่กับจำนวนแคลมป์ ความซับซ้อนของฟิกซ์เจอร์ และความจุของหน่วยกำลัง ตามภาพประกอบในการวางแผน ฟิกซ์เจอร์สองสถานีที่มีแคลมป์สวิงสี่อันและหนึ่งอัน หน่วยกำลังหนีบไฮดรอลิกของเครื่องมือกล โดยทั่วไปจะอยู่ในช่วง 4,000 ถึง 9,000 เหรียญสหรัฐ รวมถึงท่อและท่อร่วมด้วย การติดตั้งแบบแมนนวลที่มีจำนวนสถานีเท่ากันอาจมีราคา 1,500 ถึง 3,000 เหรียญสหรัฐ
การคำนวณคืนทุนทำให้ภาพเปลี่ยนไป หากการหนีบแบบแมนนวลใช้เวลา 2 นาทีต่อชิ้นส่วนและการหนีบแบบไฮดรอลิกลดลงเหลือ 15 วินาที การดำเนินการผลิต 50 ชิ้นต่อวันจะช่วยประหยัดเวลาได้ประมาณ 1.5 ชั่วโมงต่อวัน ที่อัตราร้านค้า 50 เหรียญสหรัฐต่อชั่วโมง ซึ่งคิดเป็นประมาณ 18,000 เหรียญสหรัฐต่อปี ซึ่งหมายความว่าการลงทุนเพิ่มเติมครั้งแรกมักจะคืนทุนภายในเวลาไม่ถึงหกเดือน ตัวเลขเหล่านี้เป็นการวางแผนประมาณการตามอัตราของร้านขายเครื่องจักรขนาดกลางทั่วไป และควรปรับให้เหมาะกับต้นทุนค่าแรงและปริมาณการผลิตจริงของคุณ
ต้นทุนพลังงานมีน้อย หน่วยกำลัง 2.2 kW ที่ทำงานรวมหนึ่งนาทีต่อชิ้นส่วนใช้พลังงานประมาณ 0.037 kWh ต่อส่วน ในอัตราค่าไฟฟ้ามาตรฐานอุตสาหกรรม ต้นทุนพลังงานต่อชิ้นส่วนเป็นเพียงเศษเสี้ยวของเปอร์เซ็นต์ ทำให้ต้นทุนการดำเนินงานแทบไม่มีค่าเลยเมื่อเทียบกับการประหยัดแรงงาน
แคลมป์ไฮดรอลิกยึดชิ้นงานไว้อย่างแน่นหนาระหว่างการตัดเฉือน โดยจะแปลงแรงดันไฮดรอลิกเป็นแรงจับยึดเชิงกล ทำให้มีความสามารถในการทำซ้ำและระดับแรงสูง ซึ่งยากต่อการใช้แคลมป์แบบแมนนวลหรือแบบนิวแมติก การใช้งานทั่วไป ได้แก่ โรงสี CNC เครื่องกลึง เครื่องเจียร สายการผลิต และเซลล์การผลิตแบบยืดหยุ่น
กฎที่ใช้ได้จริงคือการกำหนดขนาดแรงจับยึดให้เป็น 2-3 เท่าของแรงตัดสูงสุดที่คาดไว้ คำนวณแรงตัดจากประเภทวัสดุ ความลึกของการตัด อัตราป้อน และกำลังของสปินเดิล จากนั้นเพิ่มระยะปลอดภัย สำหรับการตัดเฉือนอะลูมิเนียมทั่วไปที่มีแรงตัด 5 kN ให้วางแผนแรงจับยึด 10-15 kN ต่อตำแหน่งแคลมป์
แคลมป์ไฮดรอลิกส่วนใหญ่รับแรงดัน 70 ถึง 210 บาร์ ในการทำงานกับเครื่องมือกล 100-140 บาร์เป็นช่วงที่พบบ่อยที่สุด เนื่องจากจะทำให้ขนาดกระบอกสูบ อายุการใช้งานของซีล และการสร้างความร้อนสมดุลกัน ตั้งวาล์วระบายแรงดันให้ต่ำกว่าพิกัดสูงสุดของส่วนประกอบที่มีพิกัดต่ำสุดในวงจรเสมอ
เลือกแคลมป์แบบแสดงสองทางเมื่อระบบอัตโนมัติต้องมีการคลายแคลมป์เชิงบวกในทุกรอบ เลือกแคลมป์แบบสปริงกลับแบบทางเดียวเมื่อต้องการแคลมป์แบบปลอดภัยเมื่อเกิดข้อผิดพลาด เพื่อให้ชิ้นงานยังคงถูกแคลมป์หากแรงดันไฮดรอลิกลดลงอย่างไม่คาดคิด
น้ำมันไฮดรอลิกต้านทานการสึกหรอ ISO VG 32 เป็นตัวเลือกมาตรฐานสำหรับสภาพแวดล้อมโรงซ่อมเครื่องจักรในอาคาร ใช้ ISO VG 46 สำหรับอุณหภูมิแวดล้อมที่อุ่นขึ้นหรือการทำงานต่อเนื่องที่หนักหน่วง ไม่ว่าคุณจะเลือกเกรดใดก็ตาม ให้รักษาระดับความสะอาดของน้ำมันที่แนะนำโดยผู้ผลิตส่วนประกอบ โดยทั่วไปคือ ISO 4406 คลาส 20/18/15 หรือดีกว่า
ตรวจสอบระดับน้ำมัน การรั่วไหล และการตั้งค่าแรงดันทุกเดือน เปลี่ยนตัวกรองน้ำมันและท่อส่งคืนทุกๆ 2,000 ถึง 3,000 ชั่วโมงการทำงาน หรือเร็วกว่านั้นหากการวิเคราะห์น้ำมันแสดงให้เห็นการปนเปื้อน ทดสอบแรงจับยึดด้วยโหลดเซลล์ทุกปีเพื่อตรวจจับการสึกหรอภายในก่อนที่จะเกิดปัญหาด้านคุณภาพ
แคลมป์ไฮดรอลิกยังคงเป็นวิธีที่เชื่อถือได้มากที่สุดเพื่อให้ได้แรงแคลมป์สูงและทำซ้ำได้ในการตัดโลหะ กุญแจสำคัญสู่การติดตั้งที่ประสบความสำเร็จไม่ใช่แค่ตัวแคลมป์เท่านั้น แต่ยังเป็นระบบที่สมบูรณ์อีกด้วย: การกำหนดค่าแคลมป์ที่ถูกต้อง แรงดันใช้งานที่ถูกต้อง หน่วยกำลังที่มีขนาดเหมาะสม และขั้นตอนการบำรุงรักษาที่มีระเบียบวินัย เริ่มต้นด้วยการกำหนดเป้าหมายปริมาณการตัดและรอบเวลา จากนั้นย้อนกลับไปที่รูกระบอกสูบ การไหลของปั๊ม และความจุของอ่างเก็บน้ำ วิธีการดังกล่าวจะทำให้คุณมีระบบจับยึดที่ทำงานได้อย่างคาดการณ์ได้นานหลายปี และปกป้องคุณภาพของทุกชิ้นส่วนที่ขวางเครื่องจักรของคุณ หากคุณกำลังวางแผนอุปกรณ์ติดตั้งใหม่หรืออัพเกรดกลุ่มผลิตภัณฑ์ที่มีอยู่ โปรดตรวจสอบของเรา หน่วยพลังงานไฮดรอลิก product range เพื่อค้นหาการกำหนดค่าแรงดันและการไหลที่ตรงกับความต้องการในการทำงานของคุณ
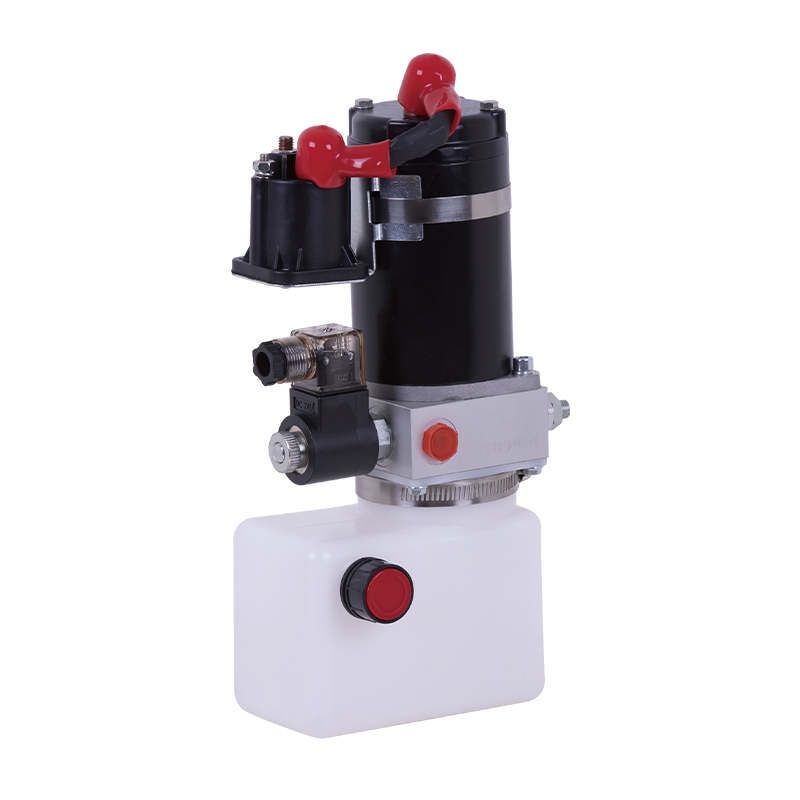
หน่วยกำลังไฮดรอลิกนี้ได้รับการออกแบบมาเป็นพิเศษสำหรับรถลากพาเลทไฟฟ้าทั้งหมด ประกอบด้วยปั๊มเกียร์ไฟฟ้าแรงสูง มอเตอร์ DC แม่เหล็กถาวร และบล็อกวาล์วกล...
ดูรายละเอียด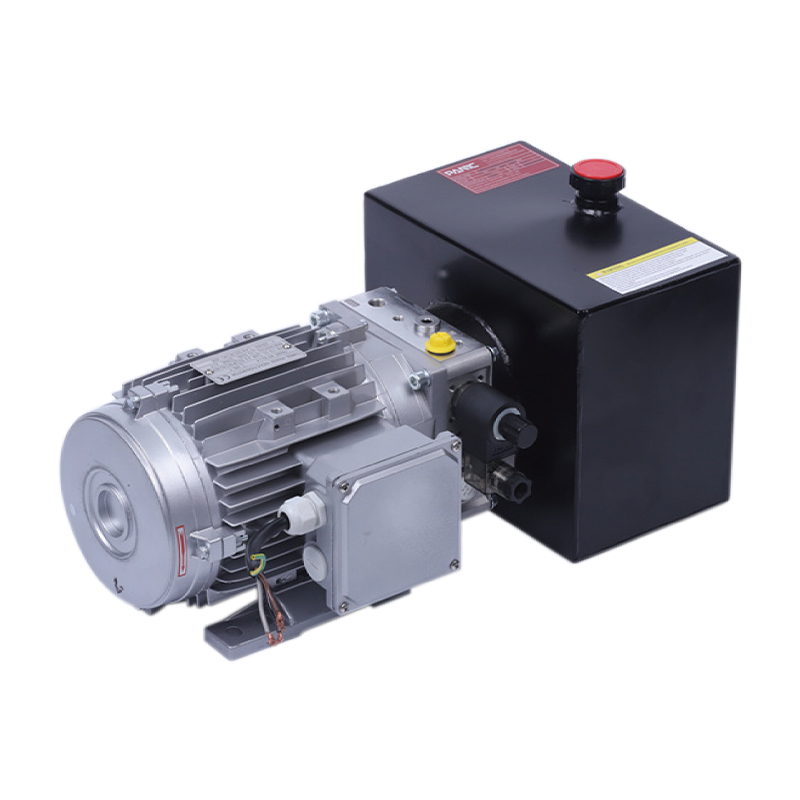
หน่วยกำลังไฮดรอลิกนี้ออกแบบมาสำหรับสายพานลำเลียงแบบยืดไสลด์ โดยผสานรวมปั๊มเกียร์แรงดันสูง มอเตอร์ AC บล็อกวาล์วกลาง วาล์วตลับ และถังน้ำมัน เพื่อมอบ...
ดูรายละเอียด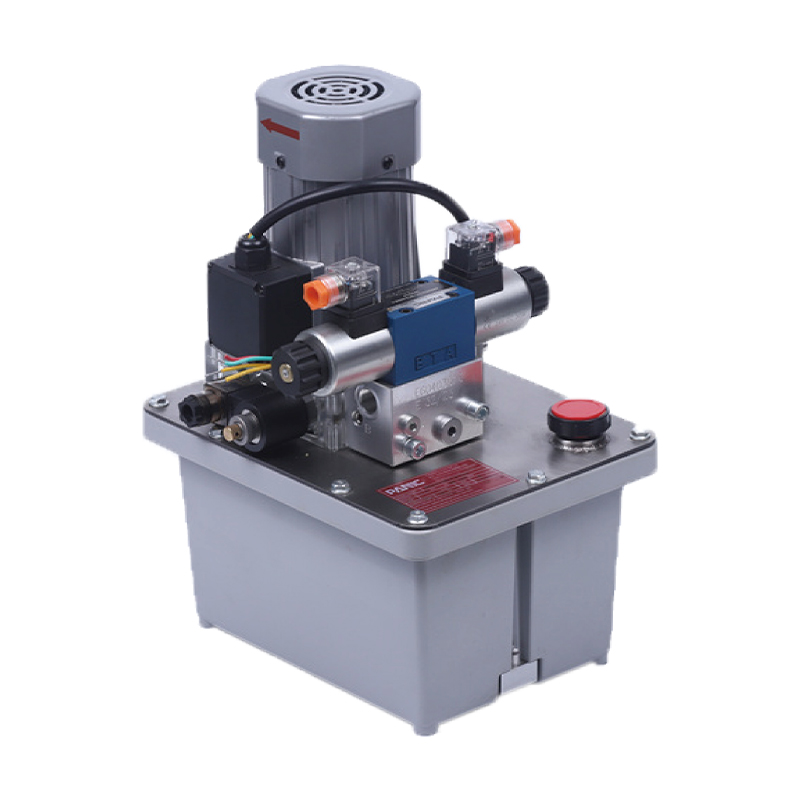
หน่วยจ่ายกำลังไฮดรอลิกนี้ได้รับการออกแบบมาโดยเฉพาะสำหรับกระบอกตัดเครื่องมือกล CNC และสามารถให้กำลังและการควบคุมที่แม่นยำ ซึ่งประกอบด้วยปั๊มเกียร์แร...
ดูรายละเอียด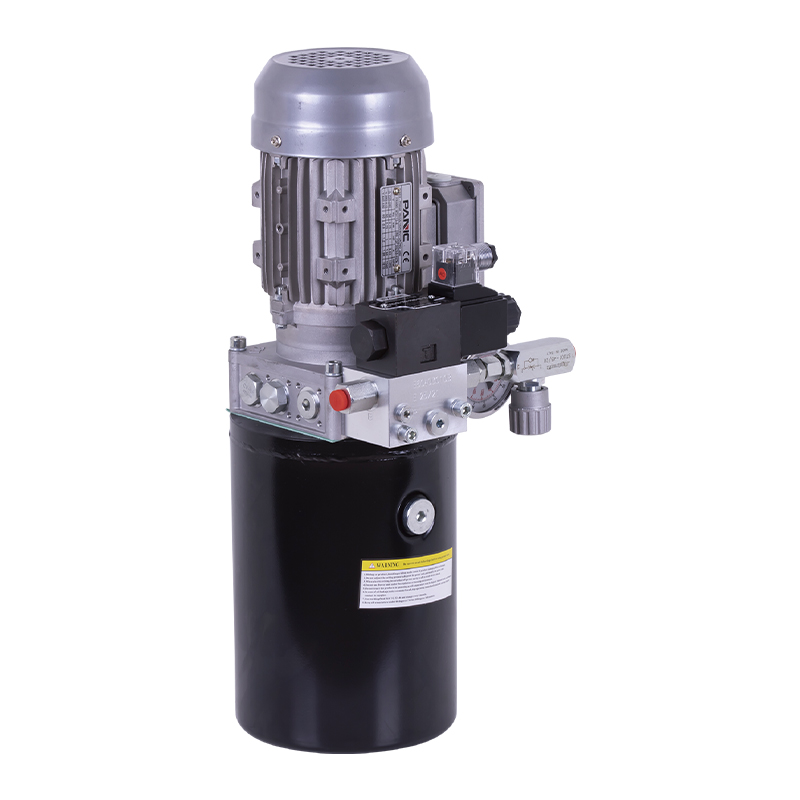
หน่วยกำลังไฮดรอลิกนี้ได้รับการออกแบบมาเป็นพิเศษสำหรับฟีดแบบหมุนของเครื่องตัดท่อ มันถูกรวมเข้าด้วยกันโดยปั๊มเกียร์แรงดันสูง บล็อกวาล์วกลางของมอเตอร์...
ดูรายละเอียด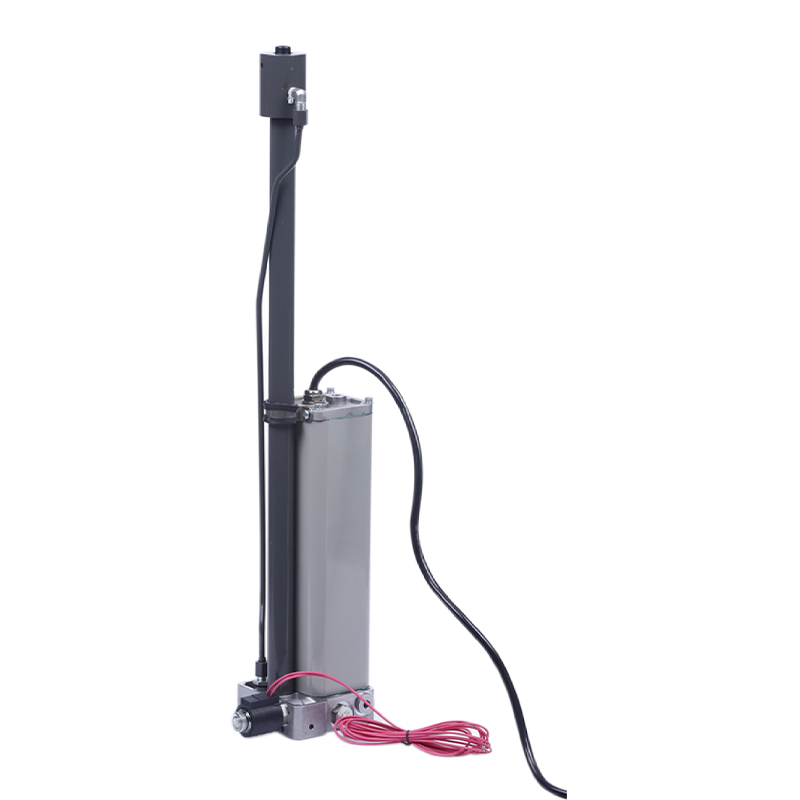
หน่วยกำลังไฮดรอลิกได้รับการออกแบบมาเป็นพิเศษสำหรับคอลัมน์ยกไฮดรอลิกในตัว ซึ่งรวมเข้ากับปั๊มเกียร์สองทาง มอเตอร์แช่น้ำมัน AC บล็อกวาล์ว วาล์วตลับ แล...
ดูรายละเอียด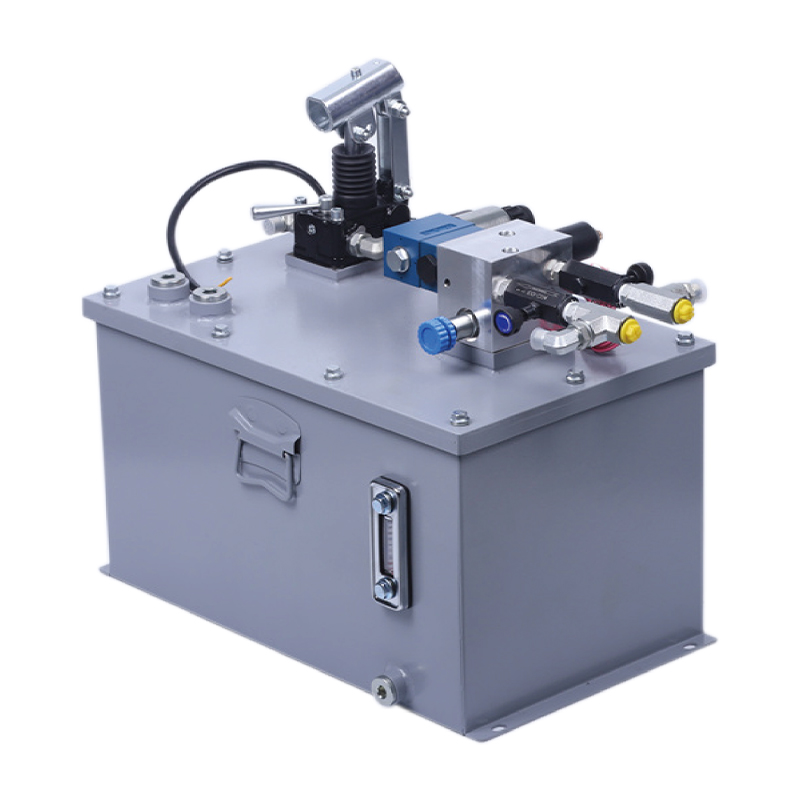
หน่วยกำลังไฮดรอลิกนี้ได้รับการออกแบบมาเพื่อตอบสนองความต้องการด้านความปลอดภัยขั้นสูงสุด โดยเฉพาะอย่างยิ่งในโอกาสสำคัญที่ต้องป้องกันไม่ให้ยานพาหนะขนา...
ดูรายละเอียด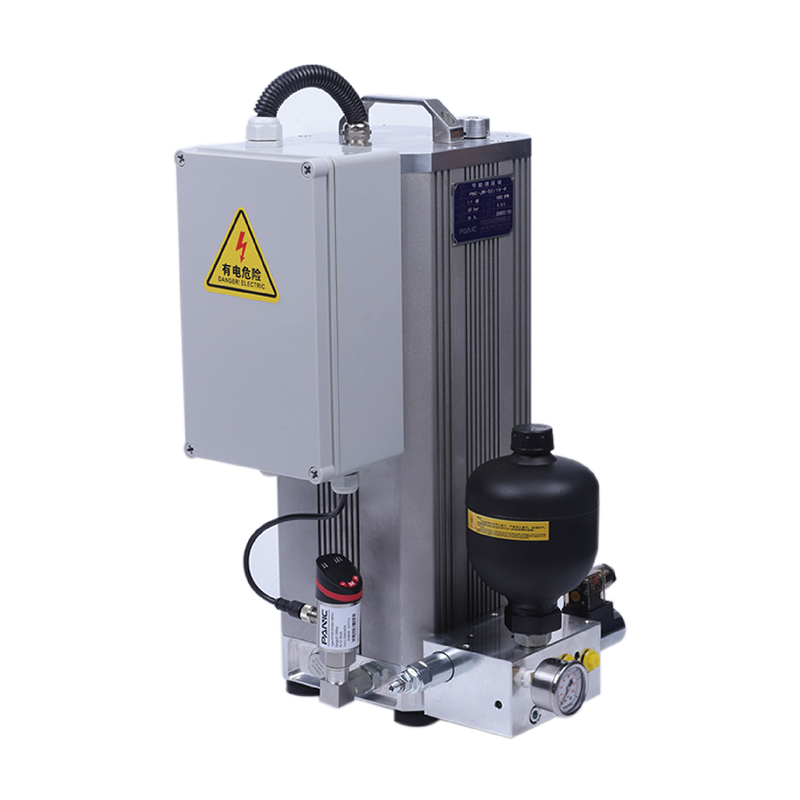
สถานีไฮดรอลิกประหยัดพลังงานใช้หลักการทำงานของแอคคิวมูเลเตอร์ รวมกับเซ็นเซอร์แรงดันและส่วนประกอบไฮดรอลิกที่มีการรั่วไหลต่ำ เพื่อรักษาแรงดันไว้เป็นเว...
ดูรายละเอียด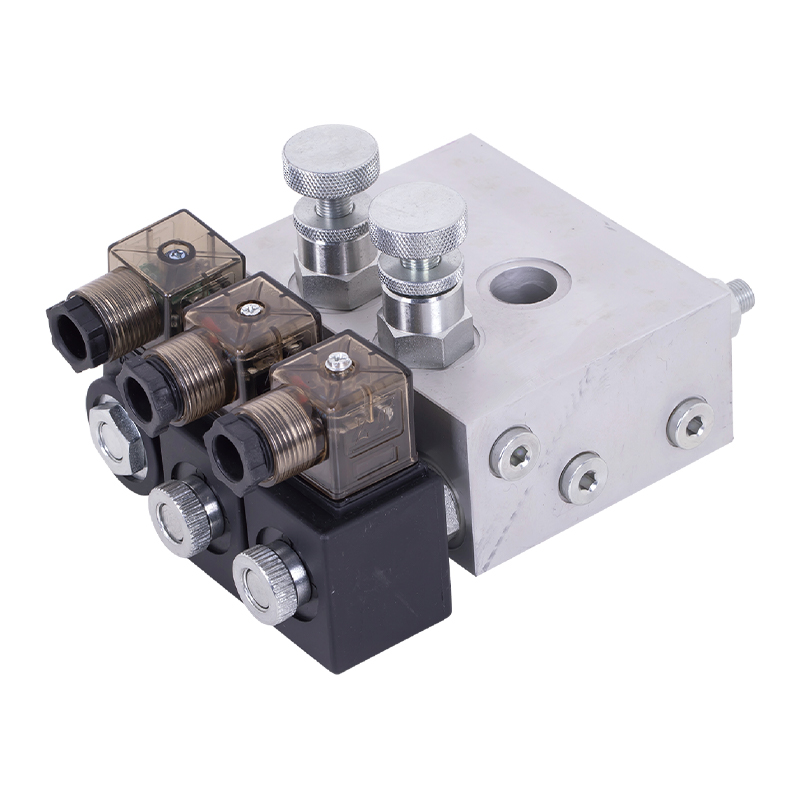
กลุ่มวาล์วไฮดรอลิกประตูท้ายเป็นส่วนประกอบควบคุมหลักของระบบไฮดรอลิกประตูท้ายรถบรรทุก ซึ่งได้รับการออกแบบมาเพื่อให้การควบคุมที่แม่นยำสำหรับการยกและกา...
ดูรายละเอียด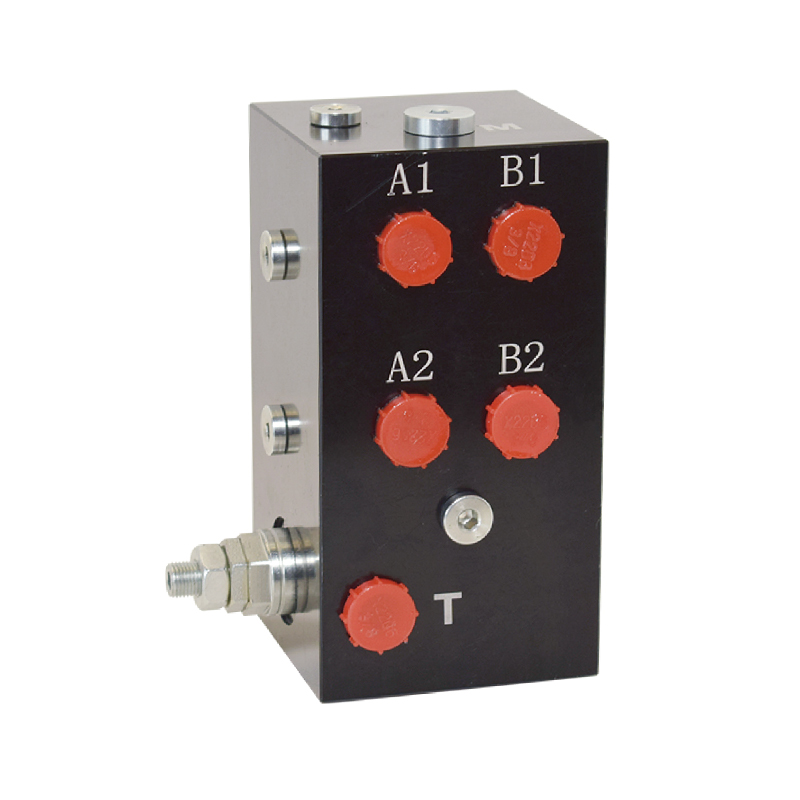
บล็อกวาล์วไฮดรอลิกจะติดตั้งวาล์วไฮดรอลิกต่างๆ จากส่วนกลางผ่านทางช่องการไหลที่มีความแม่นยำภายใน แก้ปัญหาท่อแบบเดิมที่บวมและรั่ว และปรับปรุงความกะทัด...
ดูรายละเอียด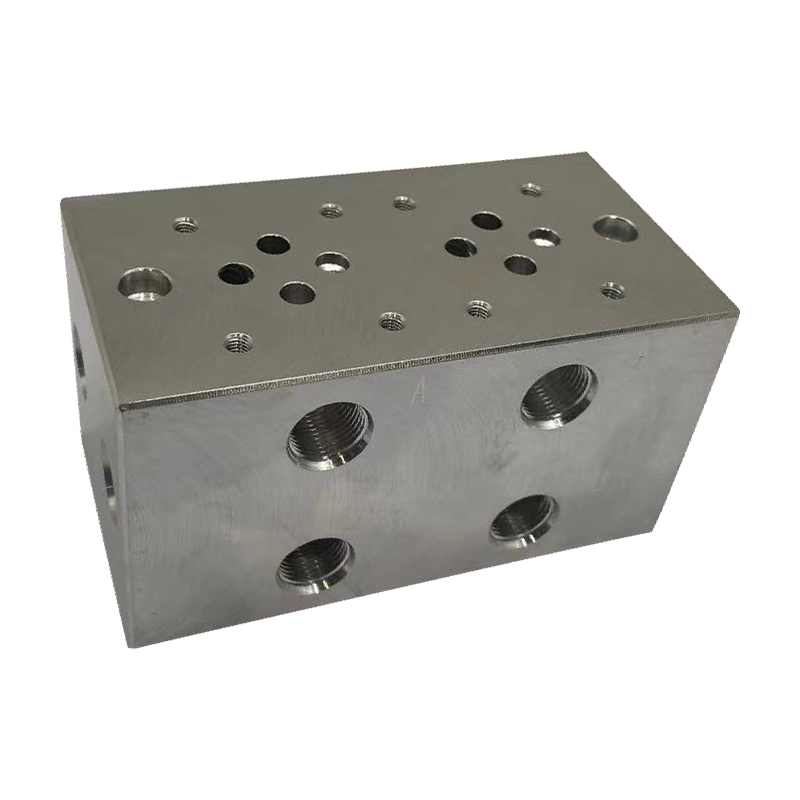
บล็อกวาล์วรวมไฮดรอลิกแบบเชื่อมต่อหลายจุดเป็นส่วนประกอบบูรณาการที่มีประสิทธิภาพของระบบไฮดรอลิก รวมถึงการเชื่อมต่อแบบสองการเชื่อมต่อ สามการเชื่อมต่อ ...
ดูรายละเอียด
เลขที่ 12 ถนนถงจี้ เมืองซือเหมิน เมืองหยูเหยา

+86-0574-62130352
+86-18905846028

+86-0574-62130353

ลิขสิทธิ์© Ningbo Panic Hydraulic Technology Co., Ltd. สงวนลิขสิทธิ์